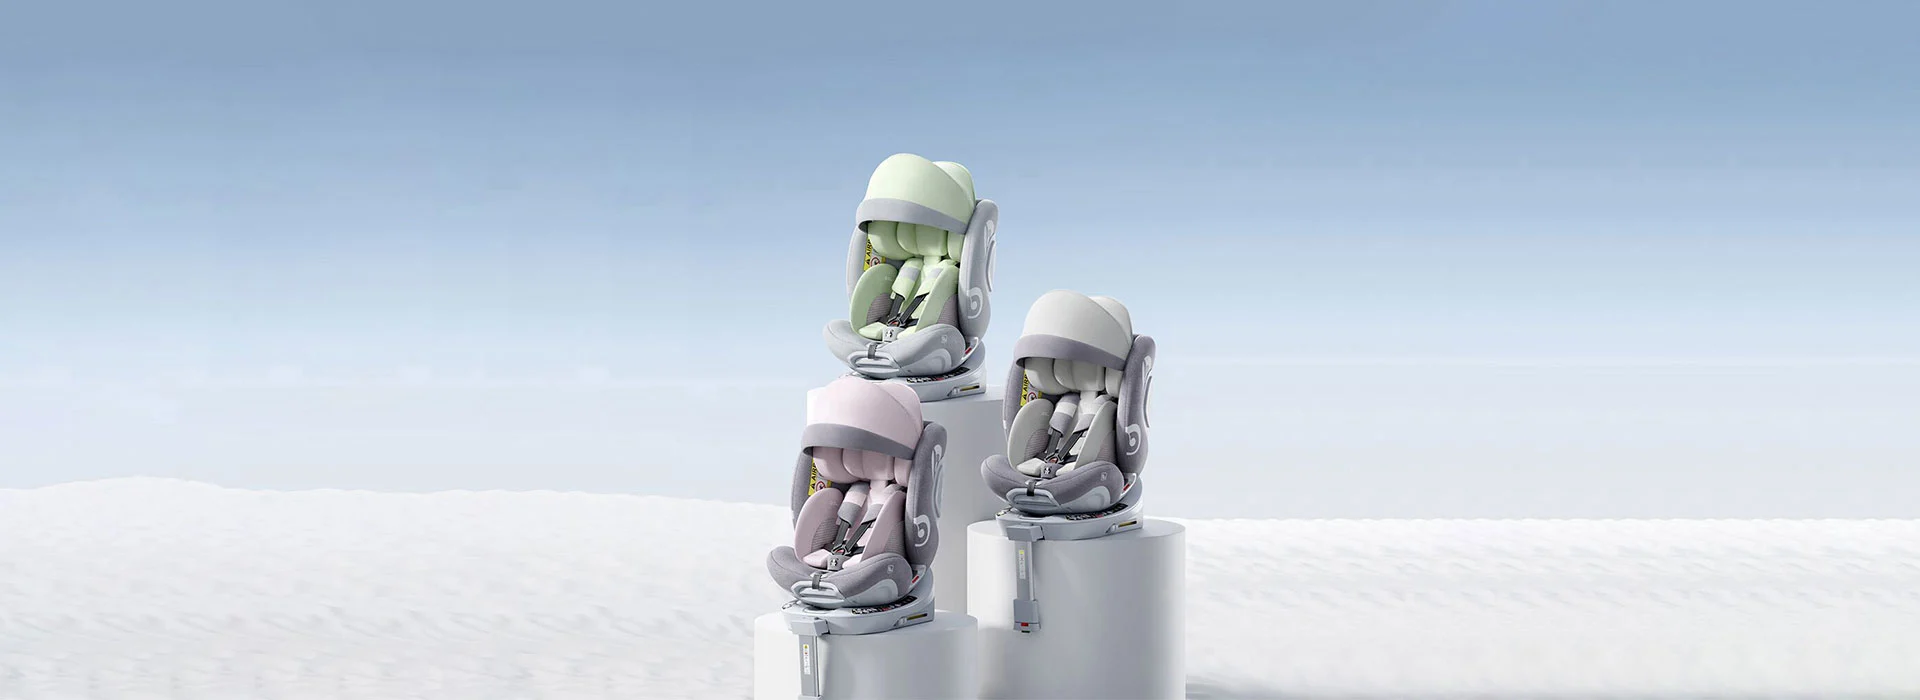
Bitmiş bir araba koltuğu, nasıl yapıldığına dair neredeyse hiçbir şey vermez. Kumaş kabuğu gizler, kabuk çerçeveyi gizler ve çerçeve de koltuğun çocuğu koruyup korumadığını belirleyen kararları gizler. İşte tüm süreç aşama aşama kendi katımızdan.
Hızlı YanıtBir çocuk oto koltuğu dokuz aşamada yapılır:tasarım ve numune onayı, ürün geliştirme, kalıp imalatı, kabuğun kalıplanması, kumaş kaplama üretimi, montaj, kalite kontrol, toplu üretim onayı ve paketleme. Kaliteye karar veren iki aşama, alıcıların asla görmediği aşamalardır:kalıp yapımıtakip eden her ünite için duvar kalınlığını ve hassasiyetini ayarlayan vetestBu da tasarımın gerçekten işe yaradığını kanıtlıyor. Geriye kalan her şey infazdır.
Çoğu kişiye araba koltuğunun nasıl yapıldığını sorduğunuzda bir montaj hattını hayal ederler. Bu hikayenin son çeyreği. Bir kabuk montaja ulaştığında, güvenlik performansı zaten sabitlenmiş olur; kalıp tasarımcısı ve malzeme seçimi tarafından haftalar önce kararlaştırılır.
Bu kılavuz tüm sırayı gösterir. Her aşamada bir ithalatçının doğrulaması gerekenleri ekledik, çünkü koltuğu inşa eden adımların aynısı kalitenin ya korunduğu ya da sessizce ortadan kaldırıldığı adımlardır.
Neden bu kılavuza güvenmelisiniz:Bewell, 2015'ten beri Ningbo'da çocuk oto koltukları üretiyor. Ar-Ge, kalıp tasarımı ve yapımı, şişirme ve enjeksiyonlu kalıplama, dikiş, montaj, inceleme ve testlerden oluşan zincirin tamamını şirket içinde yürütüyoruz. Aşağıdaki dokuz aşama genel bir diyagram değil, kendi üretim akışımızdır.
Her koltuk kimin için olduğuna dair bir kararla başlar. Yükseklik aralığı, pazar, fiyat noktası, kurulum yöntemi. 40 ila 150 cm arası bir koltuk için döner bir taban ve beş noktalı bir emniyet kemeri gerekir. 125 cm ve üzeri için yükselticinin ikisine de ihtiyacı yoktur. Bu seçimler, kimse bir şey çizmeden önce kilitlenir.
Bir OEM projesi için müşterinin çizimleri, referans numunesi veya özetinin geldiği yer burasıdır. Kendi modellerimiz için ürün ekibinin hedefi ve sertifikalandırılması gereken pazarı tanımladığı yerdir. Hangi türün pazarınıza uygun olduğundan emin değilseniz,araba koltuğu türleri kılavuzutüm aralığın haritasını çıkarır.
Bir alıcının neyi kontrol etmesi gerekir:Hedef sertifikasyonun daha sonra değil, bu aşamada adlandırılması. Geliştirme başladıktan sonra pazar eklemek genellikle yeniden test etmek anlamına gelir.
02Aşama 2: Ürün geliştirme
Mühendisler brifingi gerçek bir yapıya dönüştürür. Bu aşama, çarpışma kuvvetinin nereye gideceği ve onu neyin taşıyacağı yük yollarını belirler. Dönmeyi önleme yöntemine burada da karar verilir: zemine bağlanan bir destek ayağı veya bir çapaya bağlanan bir üst bağlantı. Bu tek seçim, bitmiş koltuğun hangi arabalarda kullanılabileceğini belirler; bu nedenle bu konuyu ayrı ayrı ele alıyoruz.destek ayağı vs üst bağlantı.
Malzeme kalitesi de burada sabittir. %100 işlenmemiş plastik kullanıyoruz. Geri dönüştürülmüş malzeme daha ucuzdur ve darbe altında daha az tahmin edilebilir davranır; bu da bir güvenlik ürününde kesinlikle yanlış bir ticarettir.
03Aşama 3: Kalıp imalatı
Bu neredeyse hiç kimsenin sormadığı ve en önemli aşamadır.
Kalıp, işlenmiş çelik bir alettir. Bir kez var olduğunda, ondan çıkan her kabuk onun geometrisini, duvar kalınlığını, kaburga düzenini, toleranslarını miras alır. İyi kesilmiş bir kalıp 200.000 tutarlı kabuk üretir. Kötü kesilmiş bir mermi aynı zayıf noktaya sahip 200.000 mermi üretir.
Fabrikadan – neden kendi kalıplarımızı yapıyoruz?
Kendi bünyemizde bir kalıphaneye sahip olmak paradan tasarruf etmek anlamına gelmez. Bu yaklaşıkdüzeltme hızı. Bir köşesinde ince bir duvar bulunan bir deneme çekimi çıktığında kalıphaneye gidip onu ayarlıyoruz. Aletleri dışarıdan temin eden bir fabrikanın sorunu tanımlaması, aleti göndermesi, beklemesi ve umut etmesi gerekir.
Bu fark en çok OEM çalışmalarında ortaya çıkıyor. Özel bir kabuğun doğru olması için neredeyse her zaman iki veya üç takım revizyonuna ihtiyacı vardır. Evde günler geçiyor. Dış kaynaklı, her seferinde haftalar sürüyor.
Bir alıcının neyi kontrol etmesi gerekir:tedarikçinin kendi kalıplarını mı kestiğini yoksa çizimleri mi gönderdiğini sorun. Revizyonlarınızın ne kadar hızlı hareket edeceğini tahmin eder. Kalıplama aynı zamanda özel işlerde en büyük maliyet kalemidir; bkz.OEM kılavuzu.
04Aşama 4: Kabuğun kalıplanması
Artık plastik yapıya dönüşüyor. İki yöntem kullanıyoruz ve ciddi bir ürün yelpazesi her ikisini de kullanıyor.
İki kalıplama yöntemi ve her birinin ne için kullanıldığı
Çarpma enerjisini emen ve yayan büyük tek parça kabuklar
İkisi de daha iyi değil. Farklı sorunları çözüyorlar, bu nedenle amiral gemimiz BW25 her ikisini de tek koltukta kullanıyor; enjeksiyonla kalıplanmış bir yapı üzerinde üflemeli kalıplanmış bir gövde. Teknik karşılaştırmanın tamamı bizimkalıplama açıklayıcısı.
Enjeksiyon kalıplama atölyemiz. Beş enjeksiyon makinesi ve beş şişirme makinesi kabuk hatlarını çalıştırıyor.
Ucuz koltukların ucuza yapıldığı yer.Duvarın bir milimetrenin çok küçük bir kısmı kadar inceltilmesi, her ünitede malzemeden tasarruf sağlar ve kumaşın altında görünmez. Aynı zamanda merminin yük altında arızalandığı yerdir. Duvarın tutarlılığı bir detay değil, üründür.
05Aşama 5: Hiç görmediğiniz parçalar
Tek başına bir kabuk araba koltuğu değildir. Kapaktan önce birçok bileşen giriyor ve her birinin bir kaza durumunda bir işi var.
Çelik çerçeve.Dönen modellerimizin tabanına yerleştirilmiştir. Dönme mekanizmasını yük altında bir arada tutar, böylece döndürme kilidi kilitli kalır.
Enerji emici köpük.Kabukta ve kafa kanatlarında bulunan ve darbeyi absorbe etmek için ezilen sert köpük. Bu, müşterinin hissettiği yumuşak hafızalı köpük değildir; bu katman rahatlık içindir. Aradaki farkı açıklıyoruzyükseltici kılavuzu.
Beş noktalı emniyet kemeri ve toka.Emniyet kemeri çarpışma kuvvetini omuzlara ve kalçalara yayar. Toka bir yetişkin için kolayca açılmalı ve asla kendi başına açılmamalıdır.
Sabitleme donanımı.ISOFIX konektörleri, destek ayağı veya bağlama kayışı ve kanca.
Bir çocuğu çarpışma anında koruyan her şey, koltuk rafa ulaştığında gizlenir. İşte tam da bu yüzden evrak işleri ve testler görünüşten daha önemlidir.
06Aşama 6: Kumaş örtü üretimi
Kılıflar kendi dikiş atölyemizde tasarlanıp kesilir ve dikilir. Kumaşın doğru görünmekten daha fazlasını yapması gerekiyor. Çocuğun cildine karşı toksik olmamalı, uzun yolculuklar için yeterince nefes alabilen, düzensiz şekilde solmayacak şekilde rengi solmayan ve tekrarlanan yıkamalara dayanıklı olmalıdır.
Burası aynı zamanda çoğu OEM kişiliğinin yaşadığı yerdir. Özel renkler, logo nakışı ve etiket tasarımının tümü burada gerçekleşir ve bunların hiçbiri yeni araçlar gerektirmez; bu nedenle görünüm özelleştirmesi uygunken yapısal değişiklik uygun değildir.
07Aşama 7: Montaj
Kabuk, köpük, çerçeve, kayış, toka, donanım ve kapak tek bir ürün olarak bir araya geliyor. Montaj tekrarlanan bir iştir ve tekrarlanan işler küçük hataların çoğaldığı yerdir; kablo demeti biraz yanlış yönlendirilmiş, konnektör tam olarak oturmamış, etiket yanlış modele uygulanmış.
Bu nedenle iyi montaj çoğunlukla sıralama ve kontrolle ilgilidir. Her koltuk sabit bir sırayla inşa ediliyor ve işlevsel parçalar yalnızca sonda değil, içeri girerken test ediliyor.
08Aşama 8: Test etme ve inceleme
Burada iki farklı şey oluyor ve alıcılar sıklıkla bunları karıştırıyor.
Tip onayı testitasarımın güvenli olduğunu kanıtlar. Tanınmış bir otorite tarafından bir kez yapılır ve sertifika verilir.Devam eden üretim testleribugün çizgiyi terk eden şeyin hâlâ onaylanmış tasarımla eşleştiğini kanıtlıyor. Her ikisine de ihtiyaç var. Sadece ilki olan bir fabrika size en iyi gününün fotoğrafını gösteriyor.
Uyumlu bir koltuk ne için test edilir?
Test
Neyi kontrol ediyor
Yapısal güç
Arayüz dayanıklılığı, beş noktalı kablo demeti yük taşıma
Darbe
Ön, yan ve devrilme
Malzeme
Yanıcılık, toksisite, ROHS, REACH
Servis ömrü
10.000'den fazla döndürme ve sökme döngüsü
Kumaş
Renk haslığı, yıkama dayanıklılığı
Üçüncü taraf onayının yanı sıra, ürettiğimiz her 5.000 koltukta 1 COP (Üretim Uygunluğu) kontrolleri ve çarpışma testi gerçekleştiriyoruz. Onaylarımız indirilebilir sertifikalar olarak yayınlanmaktadır:BW25, BW15, VeBW26A R129/04. Her standardın gerektirdiği şey, bizim belgemizde yer almaktadır.R129 kılavuzu.
09Aşama 9: Paketleme ve sevkiyat
Son aşama ticari açıdan göründüğünden daha önemlidir. Araba koltukları hacimlidir, dolayısıyla nakliye için ödediğinizin büyük bir kısmı havadır. Ürünün nasıl şekillendirildiği ve kutulandığı, bir konteynere kaç ünitenin sığacağını belirler ve bu da koltuk başına maliyetinizi çoğu alıcının beklediğinden daha fazla artırır.
Kendi yüklememizde, kompakt bir arkalıksız yükseltici 40HQ'ya kabaca 2.190 ünite sığdırırken, hacimli bir yüksek sırtlı yükseltici yaklaşık 518 sığar. Aynı konteyner, birimlerin dört katından fazla. Matematiği parçalara ayırıyoruzfiyatlandırma ve teslim süresi kılavuzu.
Bir alıcının neyi kontrol etmesi gerekir:Teklifleri karşılaştırmadan önce 40HQ başına birim isteyin. Birim fiyattaki küçük bir kazanç navlunda kaybolabilir.
Kalitenin gerçekten kazanıldığı veya kaybedildiği yer
Dokuz aşamadan bir şeyi alırsanız şunu alın:görünür aşamalar en az belirleyici olanlardır.Montaj ve paketleme icradır. İyi bir koltuğu tehlikeli olandan ayıran şey, kalıp yapımı, malzeme seçimi ve test aşamasında gerçekleşir; bu üç aşama, bitmiş üründe hiçbir iz bırakmaz.
Bu, alıcılar için sakıncalıdır, çünkü bu, bir araba koltuğunu elinize alarak değerlendiremeyeceğiniz anlamına gelir. Fabrikayı değerlendirmek lazım. Pratik olarak bu dört soru anlamına gelir:
Kendi kalıplarınızı mı kesiyorsunuz, kendi kabuklarınızı mı şekillendiriyorsunuz?
Malzeme %100 işlenmemiş mi?
Onay hangi standarttır ve sertifika kendi şirketinizin adına mıdır?
COP testi yapıyor musunuz ve üretim birimlerinde çarpışma testini ne sıklıkla yapıyorsunuz?
Dokuz aşamada: numune onayı, ürün geliştirme, kalıp imalatı, kabuğun kalıplanması, kumaş kaplama üretimi, montaj, kalite kontrolü, toplu üretim onayı ve paketleme. Kalıp yapımı ve test etme güvenliği en çok etkileyen aşamalardır.
Araba koltuğu kabukları nelerden yapılmıştır?
Genellikle polipropilen gibi yüksek mukavemetli bir plastik olup, mukavemet, esneklik ve düşük ağırlık dengesi nedeniyle seçilir. Kaliteli fabrikalar geri dönüştürülmüş yerine %100 işlenmemiş malzeme kullanıyor çünkü geri dönüştürülmüş plastik darbe altında daha az tahmin edilebilir bir davranış sergiliyor.
Oto koltuğu siparişinin üretimi ne kadar sürer?
Bir prototip genellikle yaklaşık 7 ila 15 gün sürer ve seri üretim, depozito ve onaylanan ayrıntılardan sonra yaklaşık 30 ila 40 iş günü sürer. Yeni takımlar buna ek olarak zaman da ekliyor.
Çocuk oto koltuğunun içinde ne var?
Kumaşın arkasında kalıplanmış bir kabuk, enerji emici köpük, genellikle yerleşik bir çelik çerçeve, tokalı beş noktalı bir emniyet kemeri ve destek ayağı veya üst ipi olan ISOFIX konektörleri gibi sabitleme donanımı bulunur.
Bir araba koltuğu fabrikasının gerçek bir üretici olduğunu nasıl bilebilirim?
Kendi kalıplarını kesip kesmediklerini, kendi kabuklarını kalıplayıp kalıplamadıklarını sorun, kalıplama hattından canlı görüntülü görüşme talep edin ve güvenlik sertifikasının kendi firma adına düzenlendiğini kontrol edin.
COP testi nedir?
Üretim Uygunluğu testi, hattan çıkan koltukların hala onaylanmış tasarımla eşleştiğinin sürekli olarak doğrulanmasıdır. Tip onayı bir numunenin geçtiğini kanıtlar; COP, üretimin devam ettiğini kanıtlıyor.
Bewell'in Hakkında
Ningbo Bewell Bebek Ürünleri İmalat Co., Ltd., 2015'ten beri çocuk güvenlik koltukları üretmektedir. Ningbo fabrikamız, 100'den fazla çalışanı, beş şişirme ve beş enjeksiyon kalıplama makinesi, şirket içi kalıp atölyesi, dikiş atölyesi, montaj hatları ve kalite kontrolü ve yıllık 200.000'den fazla koltuk kapasitesi ile 10.000 m²'nin üzerinde bir alanı kaplamaktadır. Her model ECE R129 (i-Size) sertifikasına sahiptir; Çin 3C sertifikasına ve ISO 9001'e sahibiz, %100 işlenmemiş malzeme kullanıyoruz, düzenli COP testleri gerçekleştiriyoruz ve her 5.000 koltukta 1 çarpışma testi gerçekleştiriyoruz. OEM ve ODM programları sağlıyoruz ve 40'tan fazla ülkeye ihracat yapıyoruz.
Bewell üretim akışı, test programı, fabrika verileri ve konteyner yükleme
Gösterilen zaman çizelgeleri ve miktarlar tipik aralıklardır ve modele, hacme ve spesifikasyona göre değişiklik gösterir. Tüm şartları tedarikçinizle yazılı olarak onaylayın.
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies.
Privacy Policy